

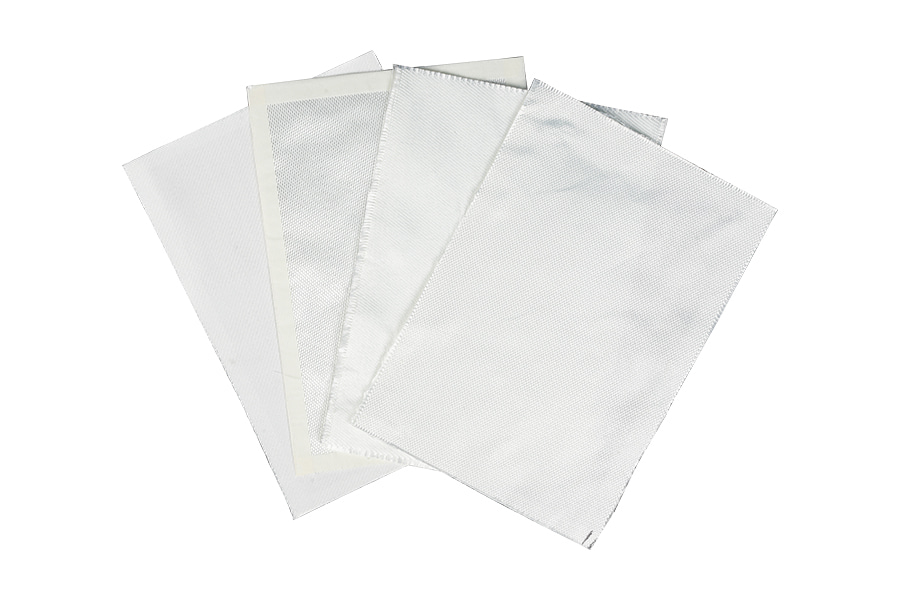
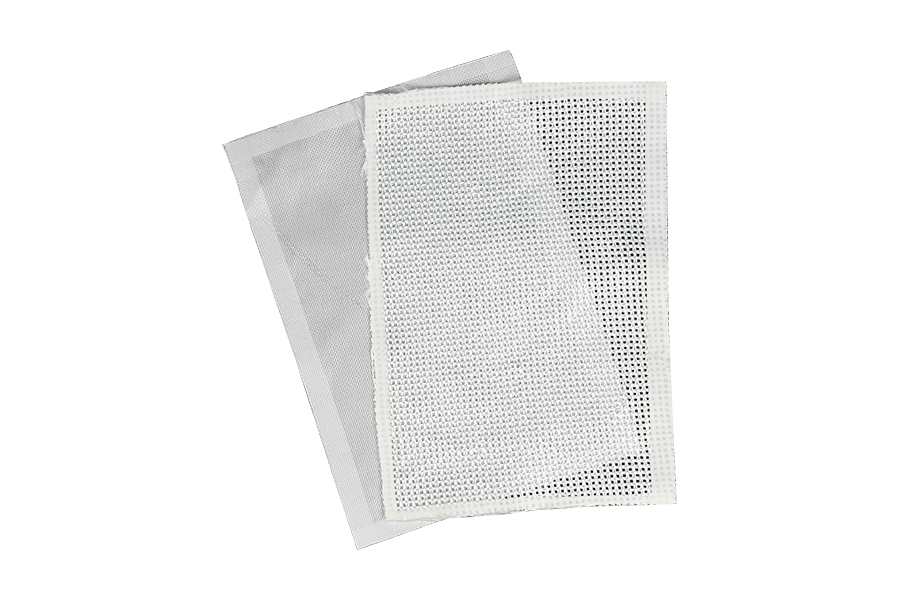

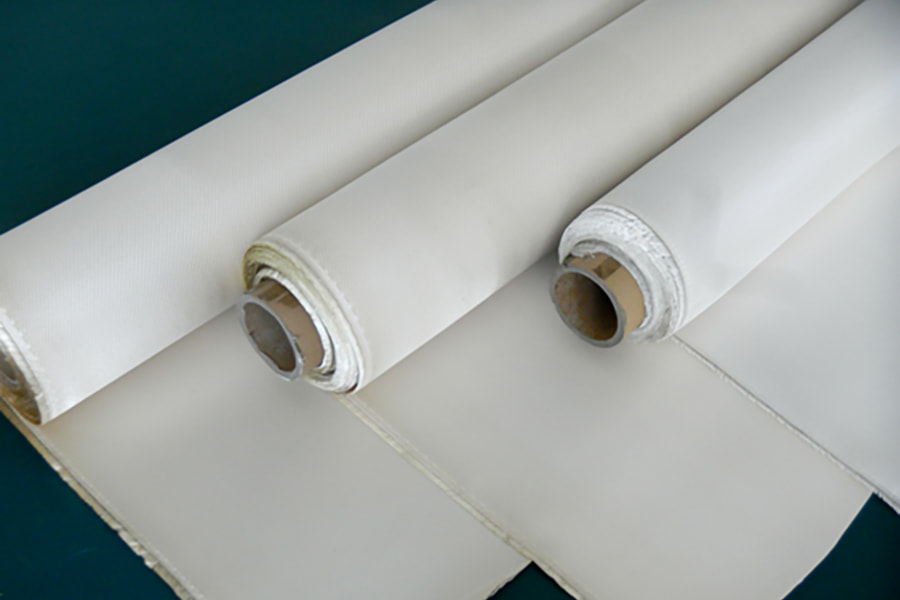
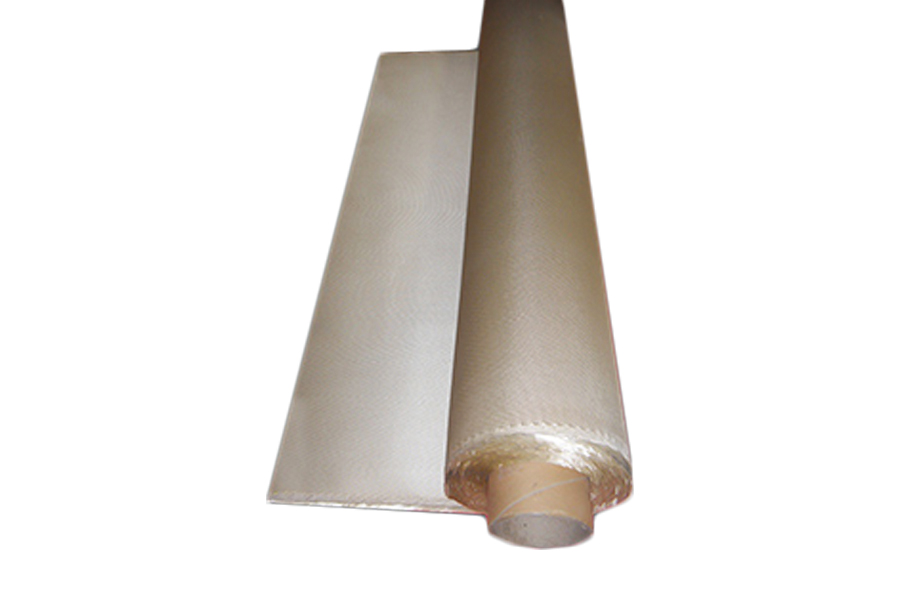
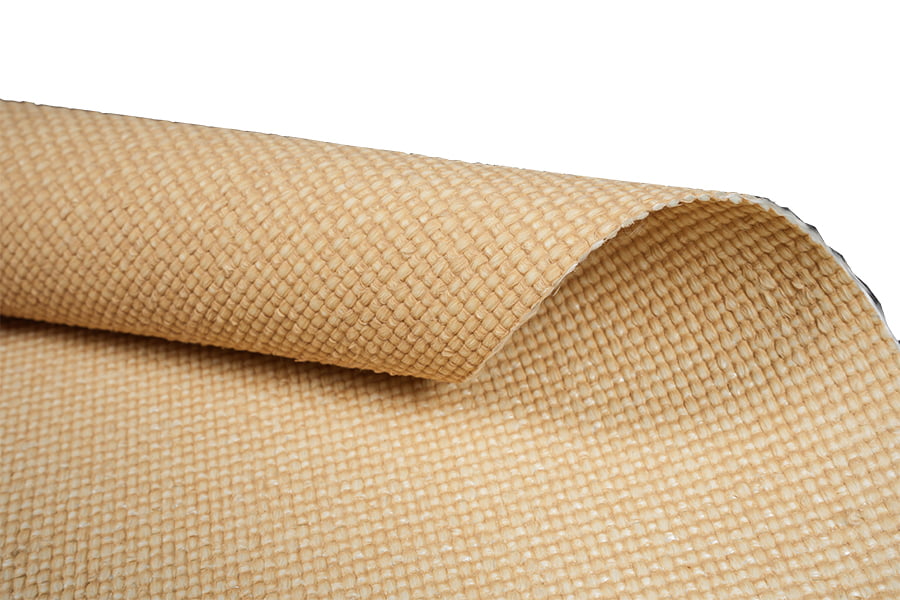
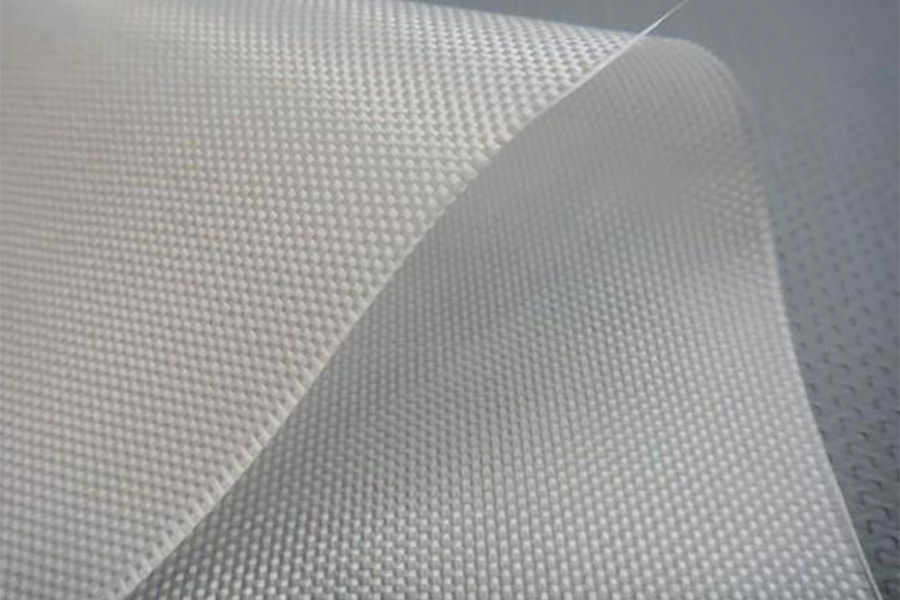
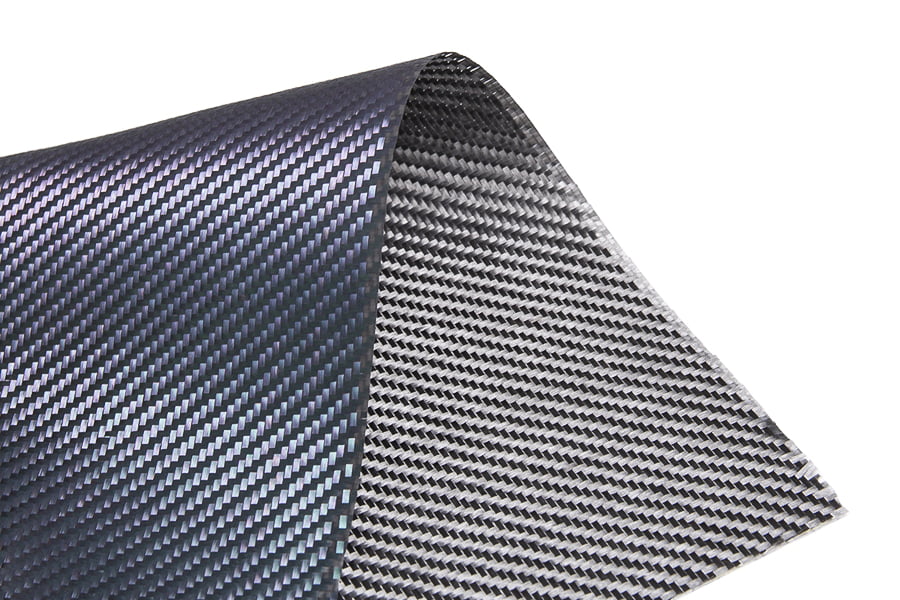
geschlossen gewebtes Glasfasergewebe
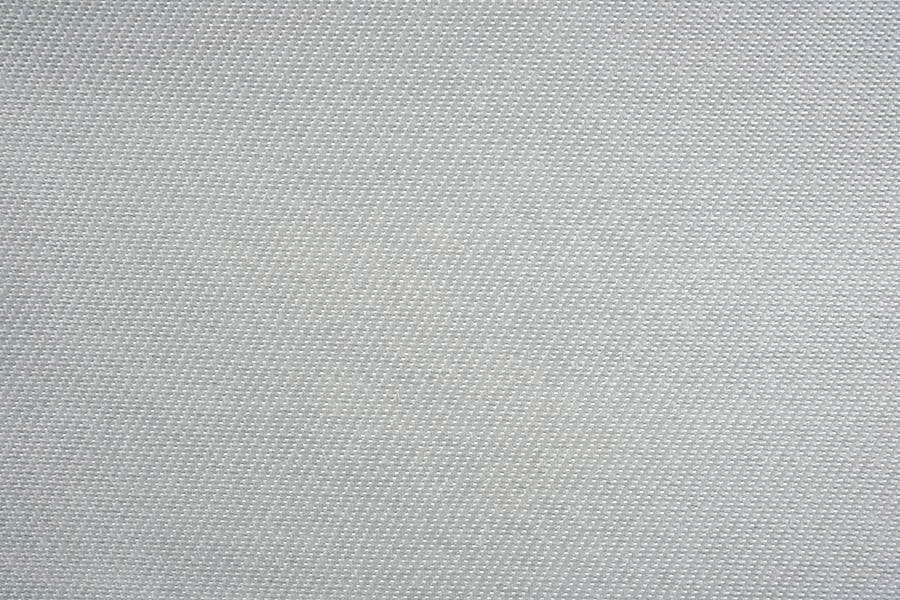
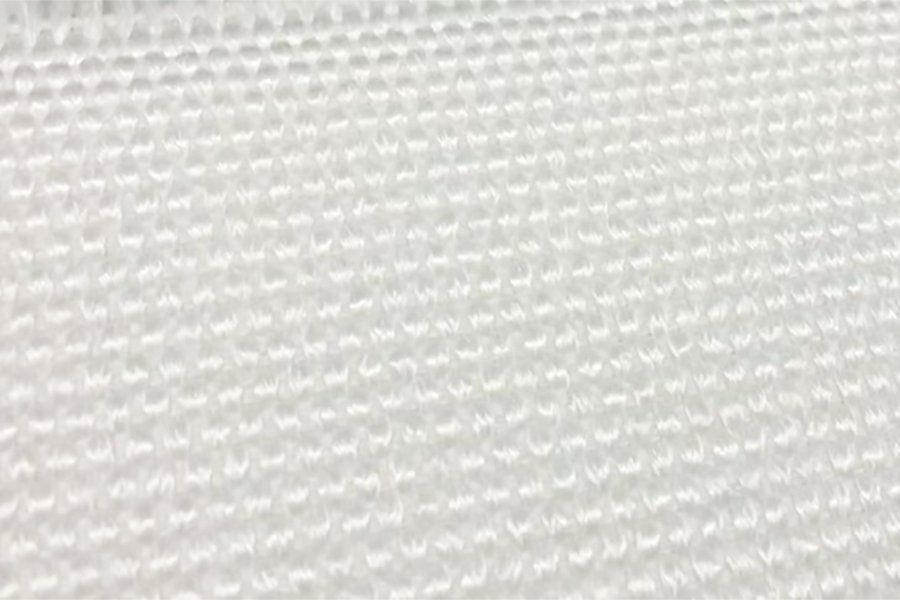
Geschlossen gewebtes Glasfasergewebe ist ein dicht gewebtes Gewebe, bei dem Kett- und Schussgarne dicht gepackt sind und nur minimale Öffnungen zwischen sich kreuzenden Filamenten bestehen. Die Struktur mit geringer Porosität schränkt den Harzabfluss ein, kontrolliert das Harz-zu-Faser-Verhältnis und erzeugt Laminate mit hohem Faservolumenanteil und geringer Oberflächenporosität. Das Gewebe wird aus Endlos-E-Glasfilamenten hergestellt und in Flächengewichten von 100 g/m² bis 600 g/m² und Stärken von 0,10 mm bis 0,60 mm geliefert. Die Zugfestigkeit liegt je nach Konstruktion und Harzsystem zwischen 280 MPa und 420 MPa. Geschlossen gewebtes Glasfasergewebe ist mit Epoxid-, Polyester-, Vinylester- und Phenolharzen kompatibel und wird in Rollenbreiten von 1000 mm bis 1500 mm und Rollenlängen von 30 m bis 150 m geliefert.
Hohes Faservolumen
Durch die dichte Garnpackung können Laminate bei der Vakuuminfusion einen Faservolumenanteil von 55 bis 62 Prozent erreichen. Ein höheres Faservolumen führt direkt zu verbesserten mechanischen Eigenschaften pro Dickeneinheit und geringeren Harzkosten pro Teil. Die kontrollierte Porosität unterstützt außerdem eine gleichmäßige Benetzung großer Teileoberflächen ohne harzarme Zonen.
Kontrollierte Harzaufnahme
Die geringe Porosität begrenzt den Harzablauf während der Aushärtung und sorgt so für ein gleichmäßiges Harz-Faser-Verhältnis im gesamten Laminat. Dies verringert die Variabilität der mechanischen Eigenschaften und vereinfacht die Prozesssteuerung in Produktionsumgebungen, in denen Wiederholbarkeit die Hauptanforderung ist.
Geringe Oberflächenporosität
Die dichte Webstruktur minimiert Nadellöcher und Oberflächendefekte und reduziert die Notwendigkeit sekundärer Füllvorgänge vor dem Gelcoat oder Lackieren. Dies gilt insbesondere für sichtbare Oberflächenanwendungen, bei denen die Endbearbeitungskosten das Produktionsbudget dominieren.
Chemische Beständigkeit
Die dichte Konstruktion begrenzt das Eindringen korrosiver Medien in das Laminat und verbessert die chemische Beständigkeit bei Rohrleitungs-, Tank- und Kanalanwendungen im Vergleich zu offenen oder Drehergeweben mit ähnlichem Gewicht. Die geschlossene Oberfläche reduziert zudem die Dochtwirkung entlang der Faserwege.
Lieferspezifikation
Das geschlossene Gewebe behält seine Form beim Schneiden gut und franst nur minimal aus. Verwenden Sie Standardscheren oder Rotationsschneider für den manuellen Zuschnitt oder CNC- und Wasserstrahlsysteme für Produktionsmengen.
Die Drapierbarkeit hängt von der jeweiligen Webart ab. Einfache Konstruktionen passen sich mäßig an einfache Kurven an. Satinkonstruktionen bieten eine bessere Anpassung an zusammengesetzte Kurven. Bestätigen Sie vor dem Auflegen die vorgesehene Ausrichtung der Satinstrukturen.
Aufgrund der geringen Porosität ist der Harzfluss langsamer als bei offenem oder Drehergewebe. Verwenden Sie für die Vakuuminfusion eine Harzviskosität von 150 bis 250 cP bei 25 °C, tragen Sie ein Fließmedium auf die Oberseite auf und überprüfen Sie vor der Produktion die Füllzeit anhand von Probeplatten.
Lagern Sie Rollen horizontal bei 15 bis 30 °C und 40 bis 60 % relativer Luftfeuchtigkeit. Bewahren Sie die Rollen verpackt auf, um den Stoff vor Staub und Feuchtigkeit zu schützen. Die Haltbarkeit beträgt in der Originalverpackung 36 Monate.
Qualifizierte Anwendungssegmente
Häufig gestellte Fragen zu Beschaffung und Technik
Geschlossene Gewebe packen Kett- und Schussgarne dicht mit minimaler Öffnung und erzeugen einen höheren Faservolumenanteil, eine geringere Oberflächenporosität und bessere mechanische Eigenschaften pro Dickeneinheit als offene Gewebe. Das offene Gewebe sorgt für einen schnelleren Harzfluss und eine leichtere Luftabgabe, verringert jedoch das Faservolumen und die mechanische Festigkeit. Geschlossenes Gewebe wird dann gewählt, wenn Laminatleistung, Oberflächenqualität oder chemische Beständigkeit die Hauptanforderungen sind.
Bei der Vakuuminfusion mit niedrigviskosem Harz erreichen geschlossen gewebte Stoffe typischerweise einen Faservolumenanteil von 55 bis 62 Prozent. Beim Handlaminieren werden 40 bis 50 Prozent erreicht. Ein höheres Faservolumen verbessert die Zug- und Biegeeigenschaften pro Dickeneinheit und senkt die Harzkosten pro Teil, erfordert aber auch eine sorgfältigere Prozesskontrolle, um eine vollständige Benetzung sicherzustellen.
Die Standard-Mindestbestellmenge beträgt 300 kg pro Breite und Webart. Lagerbreiten von 1000 mm und 1270 mm in glatter und Köperkonstruktion werden innerhalb von 5 bis 10 Werktagen aus dem Lagerbestand versandt. Satinkonstruktionen und Sonderbreiten benötigen je nach Auftragsvolumen und Größenanforderungen in der Regel 3 bis 5 Wochen.
Ja, aber der Harzfluss ist aufgrund der geringen Porosität langsamer als bei offenem Gewebe. Verwenden Sie eine Harzviskosität von 150 bis 250 cP bei 25 °C, tragen Sie ein Fließmedium auf die Oberseite auf und überprüfen Sie die Füllzeit an Probeplatten vor der Produktion. Bei dicken Laminaten alle zwei bis drei Lagen etwas auflockern, um eine gleichmäßige Verdichtung zu gewährleisten und harzreiche Zonen zu vermeiden.
Jeder Lieferung liegt ein Analysezertifikat bei, das Flächengewicht, Dicke, Webkonfiguration, Schlichtesystem und Rollenlänge abdeckt. Zur Rückverfolgbarkeit werden Chargennummern erfasst. Zusätzliche Testdaten, einschließlich Aussagen zur Zugfestigkeit, zum Biegemodul und zur Harzkompatibilität, können auf Anfrage für qualifizierte Kunden bereitgestellt werden.