
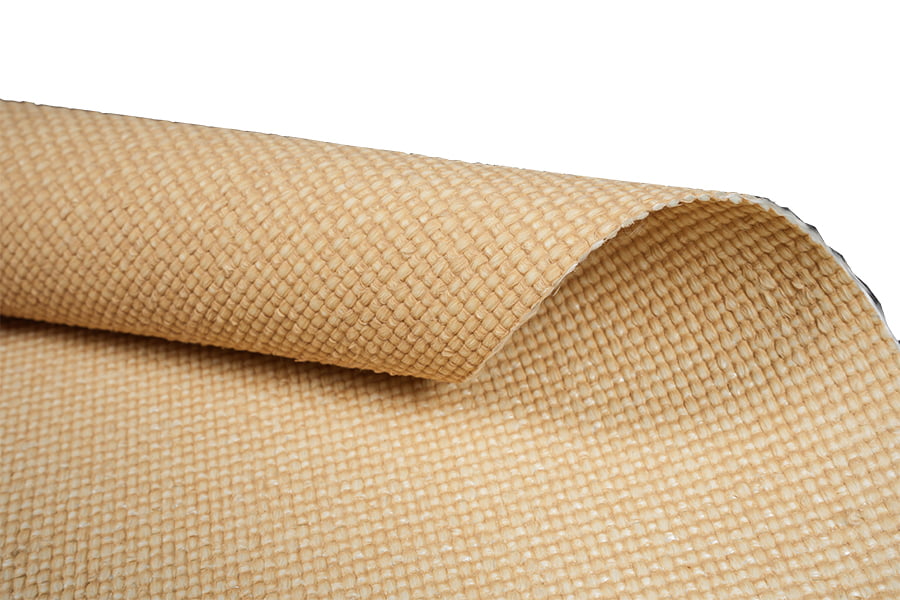
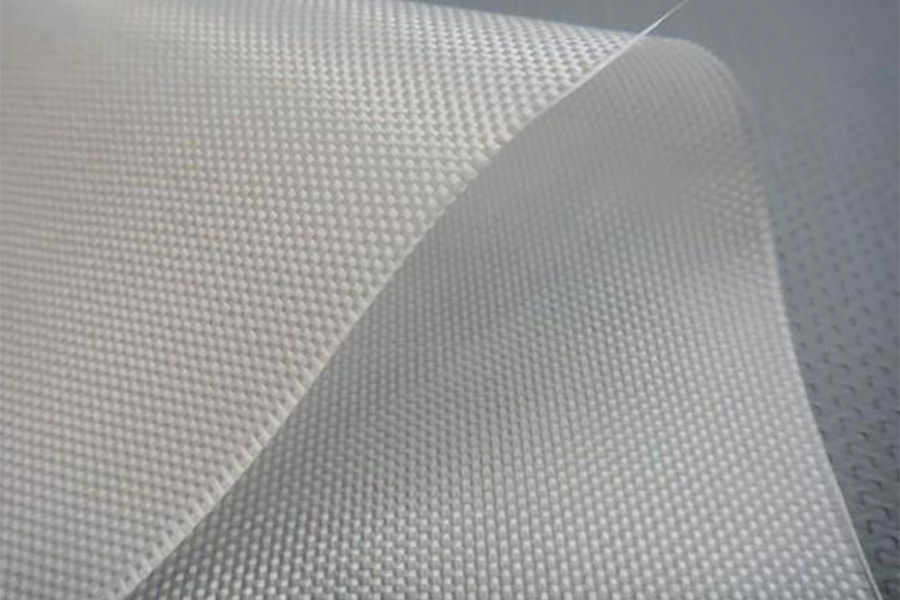
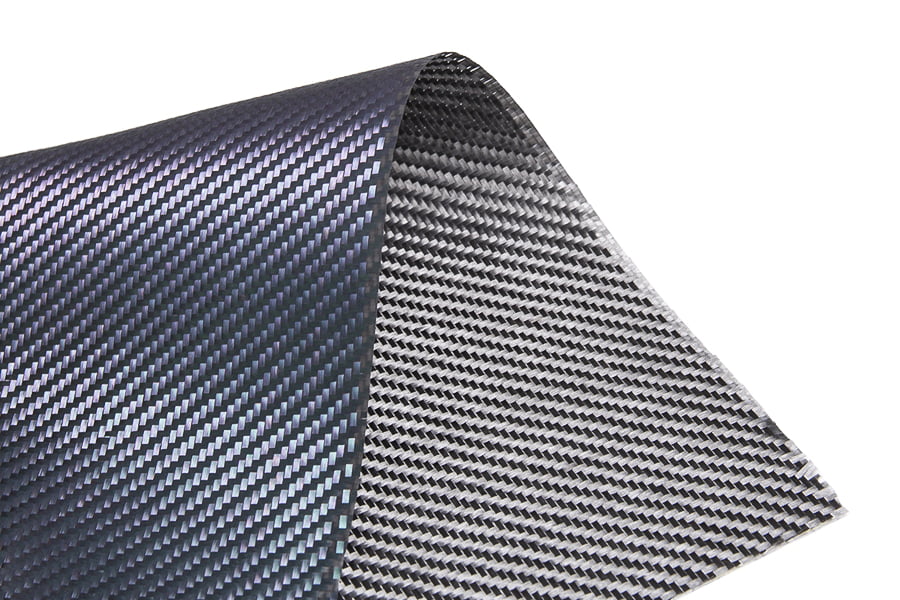
Satingewebe aus Glasfaser

SWC-8H Hochschwimmendes Strukturgewebe

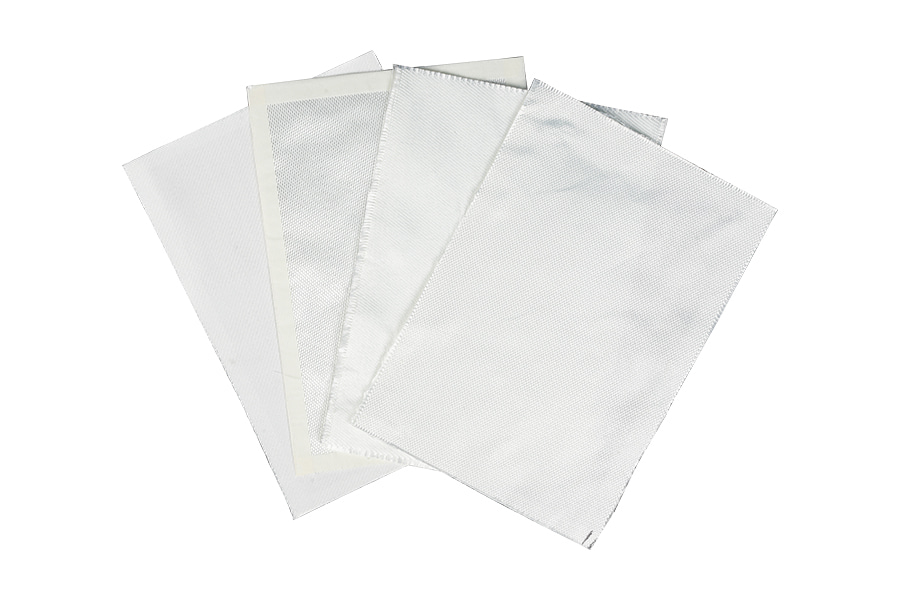
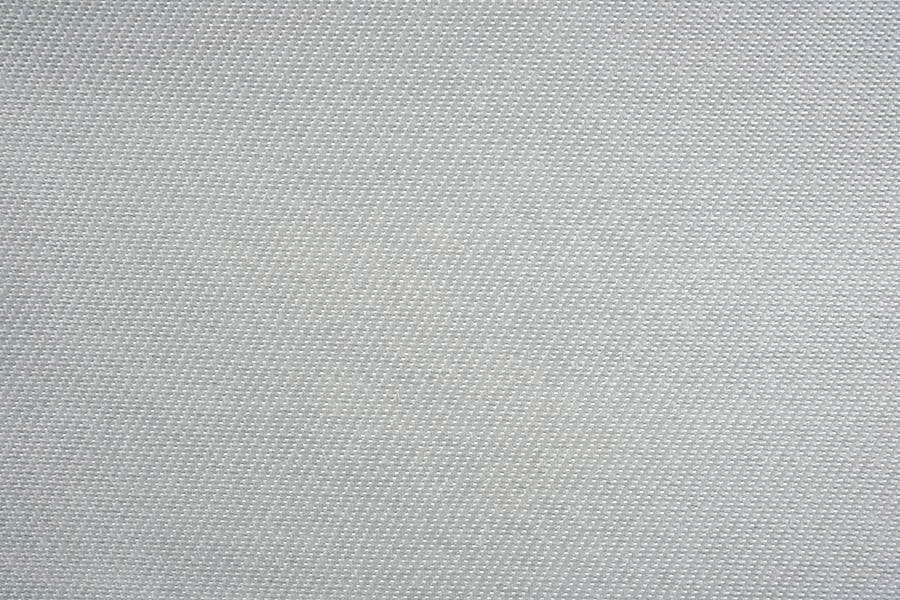
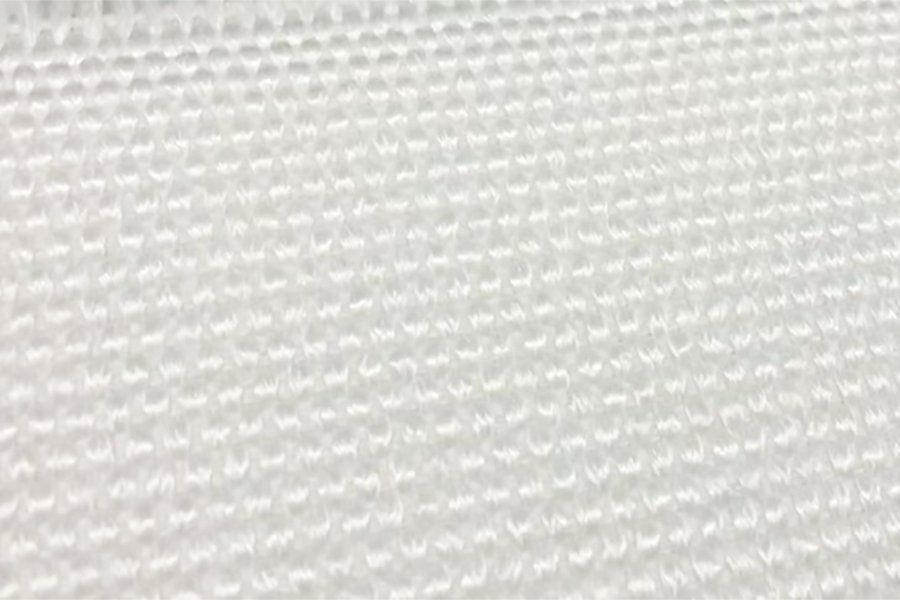
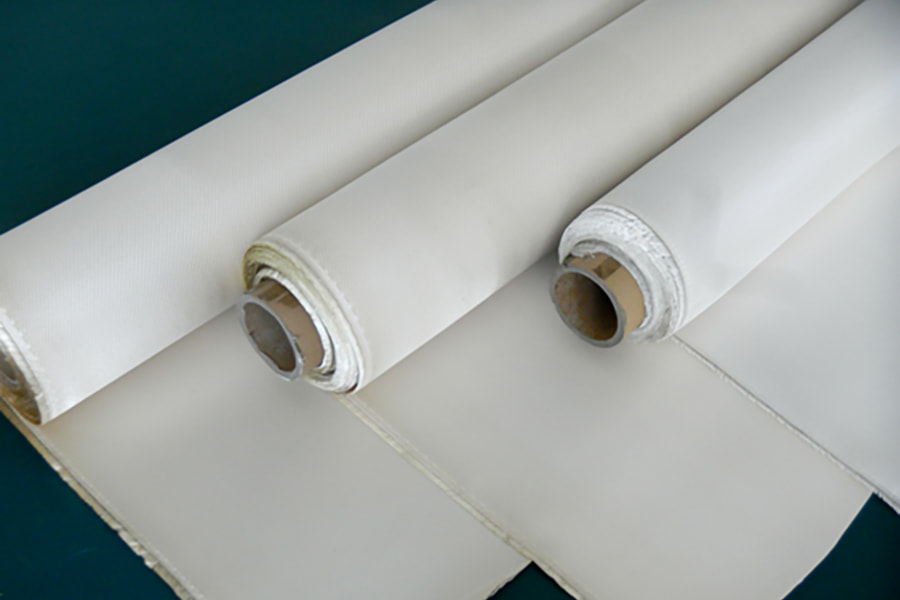
Glasfasergewebe mit Satinbindung werden dort eingesetzt, wo die Oberflächenqualität des Laminats und die Effizienz der Faserpackung gleichzeitig optimiert werden müssen. Die 8-Geschirr-Konfiguration trägt Kettgarne über sieben Schussgarne, wodurch die Verflechtungsdichte und der Kräuselwinkel im Vergleich zu glatten und Twill-Konstruktionen reduziert werden. Dies führt zu messbaren Prozess- und Leistungssteigerungen für Verbundwerkstoffhersteller: höherer erreichbarer Faservolumenanteil, geringerer Harzbedarf pro Dickeneinheit und weniger Durchdrucken bei Gelcoat oder lackierten Oberflächen. Das Gewebe wird aus kontinuierlichem E-Glas mit Silanschlichte für Epoxid-, Vinylester- und Polyestersysteme hergestellt. Das Standardangebot umfasst Flächengewichte von 150 g/m² bis 600 g/m², Dicken von 0,15 mm bis 0,55 mm und Rollenbreiten von 1000 mm bis 1500 mm. Die Dauerbetriebstemperatur beträgt –60 °C bis 550 °C. Kundenspezifische Gurtkonfigurationen, Breiten und Größensysteme sind gegen definierte Volumenverpflichtungen erhältlich.

Benchmark-Daten
8H Harness
62 % Faservolumen
420 MPa Zug
26-32 GPa-Modul
550 °C-Grenze
1500 mm Breite

Kommerzielle Werttreiber

Reduzierung des Harzbedarfs Ein höheres erreichbares Faservolumen senkt den Harzverbrauch pro Laminatdickeneinheit und senkt so direkt die Materialkosten im großen Maßstab.
Beendigung der Arbeitsreduzierung Reduziertes Durchdrucken in Gelcoat und Farbe verringert den Schleif- und Nacharbeitsaufwand, insbesondere bei Anwendungen auf sichtbaren Oberflächen.
Lageneffizienz Eine höhere mechanische Übersetzung pro Lage ermöglicht dünnere Laminatpläne bei gleicher Steifigkeit und verkürzt die Lay-up-Zykluszeit.
Wiederholbarkeit von Chargen Eine kontrollierte Flächengewichtstoleranz von ±5 % und eine konsistente Webgeometrie sorgen für stabile Harz-Faser-Verhältnisse über alle Produktionsläufe hinweg.
Prozessabdeckung Kompatibel mit der Handauflege-, Vakuuminfusions-, RTM-, Prepreg- und Autoklavenverarbeitung ohne Größenänderung.

Webtechnik

Float-Geometrie Lange Kettfäden, die über sieben Füllgarne schweben, verringern die Verflechtungsdichte und den Kräuselwinkel, wodurch die Spannungskonzentration an Kreuzungspunkten verringert wird.
Oberflächenverhalten Weniger Verflechtungen führen zu einem flacheren Oberflächenprofil mit geringerem Durchdruck in Gelcoat und Farbe im Vergleich zu einfachen und Twill-Konstruktionen.
Drape-Reaktion Die unausgeglichene Float-Struktur sorgt für eine hohe Anpassungsfähigkeit an zusammengesetzte Kurven und enge Radien, obwohl sich die Textur der Vorder- und Rückseite unterscheidet.
Handhabungsgrenzen Lange Posen sind anfälliger für Hängenbleiben und Fadenziehen. Die Schnittkanten sollten stabilisiert sein und beim Auflegen sollte scharfes Ziehen über das Werkzeug vermieden werden.

Mechanisches Profil

Zugfestigkeit 280 bis 420 MPa in Kettrichtung, wobei die Schusswerte typischerweise 5 bis 10 Prozent niedriger sind, je nach Flottungskonfiguration und Garnbalance.
Biegemodul 26 bis 32 GPa in Epoxidlaminaten bei 55 Prozent Faservolumen, wobei höhere Werte bei High-Float-Konstruktionen erreicht werden.
Faservolumen Bis zu 62 Prozent bei der Vakuuminfusion aufgrund geringerer Kräuselung und verbesserter Verdichtung, verglichen mit 55 bis 58 Prozent bei Leinwandbindung bei gleichem Gewicht.
Ermüdungsleben Eine geringere Crimpung reduziert die Spannungskonzentration an Kreuzungspunkten und verbessert die Ermüdungslebensdauer bei zyklischen Belastungsanwendungen wie Blattholmen und Druckbehältern.

Lieferspezifikation

Fasertyp Durchgehendes E-Glas
Webkonfiguration 8-strängiges Satin-Geschirr, andere Geschirranzahlen auf Anfrage
Flächengewicht 150 bis 600 g/m², ±5 % Toleranz
Dicke 0,15 bis 0,55 mm
Zugfestigkeit 280 bis 420 MPa
Biegemodul 26 bis 32 GPa
Größensystem Silan, Epoxid / Vinylester / Polyester
Betriebstemperatur –60°C bis 550°C
Rollenbreite 1000 / 1270 / 1500 mm
Rollenlänge 30 / 50 / 100 m

Qualifizierte Anwendungssegmente

Sekundärstrukturen für die Luft- und Raumfahrt Radome, Verkleidungen, Flügel-zu-Karosserie-Verrundungen und Innenverkleidungen, bei denen geringe Kräuselung und gleichmäßige Oberflächenbeschaffenheit aerodynamische Anforderungen und Gewichtsziele unterstützen.
Laminate für Schiffsrumpf und Deck Rumpfhäute, Deckplatten und Aufbaulaminate wurden durch geringeres Durchdrucken und ein hohes Faservolumen mit geringerem Endbearbeitungsaufwand und Harzverbrauch versehen.
Rotorblattkomponenten für Windkraftanlagen Holmgurte, Wurzelabschnitte und Scherstege, bei denen Ermüdungsfestigkeit und Faserpackungseffizienz die wichtigsten Designfaktoren sind.
Karosserieteile aus dem Motorsport Karosserien, aerodynamische Geräte und Strukturteile, bei denen die Oberflächenqualität und das Verhältnis von Steifigkeit zu Gewicht die Materialauswahl bestimmen.
Industrielle Druckgeräte Druckbehälter, Lagertanks und chemische Rohrleitungen, bei denen eine gleichbleibende Laminatqualität und Korrosionsbeständigkeit erforderlich sind.
Verbundwerkzeuge und Formen Urmodelle, Produktionsformen und Werkzeuglaminate, bei denen Dimensionsstabilität und Oberflächenglätte die Teilequalität beeinflussen.

Produktionshinweise

01
Schnitt- und Kantenstabilisierung Aufgrund der langen Flottungsstruktur ist Satingewebe anfällig für Fadenzug an den Schnittkanten. Verwenden Sie scharfe Klingen mit Schutzfolie oder tragen Sie vor dem Schneiden einen temporären Kantenbinder auf. Für Produktionsmengen wird CNC- oder Wasserstrahlschneiden mit Kantenunterstützung empfohlen.
02
Gesichts- und Rückenausrichtung Aufgrund der unausgeglichenen Floatstruktur unterscheiden sich Vorder- und Rückseite in der Textur. Die Stirnseite, die die längeren Schwimmer trägt, bietet typischerweise die glattere Oberfläche. Bestätigen Sie vor dem Auflegen die beabsichtigte Flächenrichtung und dokumentieren Sie die Ausrichtung im Laminatplan, damit die Oberflächenbeschaffenheit über alle Produktionschargen hinweg gleich bleibt.
03
Verhalten des Harzflusses Durch die geringere Kräuselung entsteht eine dichtere Gewebeoberfläche, die den seitlichen Harzfluss bei der Vakuuminfusion verlangsamen kann. Verwenden Sie ein Fließmedium auf der Oberseite und überprüfen Sie vor der Produktion die Füllzeit anhand von Probeplatten. Bei dicken Laminaten alle zwei bis drei Lagen etwas auflockern, um eine gleichmäßige Verdichtung zu gewährleisten und harzreiche Zonen zu vermeiden.
04
Lagerung und Haltbarkeit Lagern Sie Rollen horizontal bei 15 bis 30 °C und 40 bis 60 % relativer Luftfeuchtigkeit. Bewahren Sie Rollen auf, um lange Schwimmkörper vor Staub und mechanischer Beschädigung zu schützen. Die Haltbarkeit beträgt in der Originalverpackung 36 Monate. Untersuchen Sie die Rollen vor dem Gebrauch auf Fadenzug- oder Flottierschäden an den Außenschichten.

Häufig gestellte Fragen zu Beschaffung und Technik

Satinbindung wird gewählt, wenn die Anwendung eine Kombination aus hohem Faservolumen, geringer Kräuselung und glatter Oberflächenbeschaffenheit erfordert. Die Leinwandbindung bietet die höchste Stabilität, aber eine geringere Faserpackung und mehr Durchdruck. Die Köperbindung liegt hinsichtlich des Faltenwurfs und der Oberflächenqualität zwischen den beiden. Satinbindung bietet die beste Oberflächenbeschaffenheit und höchste mechanische Übersetzung in einer einzigen Lage, weshalb sie häufig in Laminaten für die Luft- und Raumfahrt und den Motorsport verwendet wird, bei denen sowohl Gewicht als auch Oberflächenqualität spezifiziert sind.

5-strängiger Satin hat eine kürzere Flottungslänge, wobei jeder Kettfaden über vier Schussgarne verläuft. 8-strängiger Satin hat eine längere Flottung, wobei jeder Kettfaden über sieben Schussgarne verläuft. Längere Flottungen reduzieren die Kräuselung weiter und verbessern die Oberflächenglätte, machen den Stoff aber auch anfälliger für Garnzug ​​und Handhabungsschäden. 5-Harness-Satin ist für die allgemeine Handhabung robuster, während 8-Harness-Satin dort verwendet wird, wo Oberflächenbeschaffenheit und Faserpackung die Hauptanforderungen sind.

Die Standard-Mindestbestellmenge beträgt 300 kg pro Breite und Gurtkonfiguration. Lagerbreiten von 1000 mm und 1270 mm in 8-fach satinierter Ausführung werden innerhalb von 5 bis 10 Werktagen aus dem Lagerbestand versandt. Benutzerdefinierte Breiten, Gurtanzahlen und Größensysteme erfordern je nach Auftragsvolumen in der Regel 3 bis 5 Wochen. Für nicht standardmäßige Konfigurationen können Werkzeugkosten anfallen.

Ja, aber das Fließverhalten unterscheidet sich von offenen Geweben. Die dichtere Oberflächenstruktur der Satinbindung kann den seitlichen Harzfluss verlangsamen, insbesondere bei höheren Flächengewichten. Verwenden Sie für die Vakuuminfusion eine Harzviskosität von 150 bis 250 cP bei 25 °C, tragen Sie ein Fließmedium auf die Oberseite auf und überprüfen Sie die Füllzeit anhand von Probeplatten. Bei dicken Laminaten alle zwei bis drei Lagen etwas auflockern, um eine gleichmäßige Verdichtung zu gewährleisten und harzreiche Zonen zu vermeiden.

Jeder Lieferung liegt ein Analysezertifikat bei, das Flächengewicht, Dicke, Webkonfiguration, Schlichtesystem und Rollenlänge abdeckt. Zur Rückverfolgbarkeit werden Chargennummern erfasst. Zusätzliche Testdaten, einschließlich Aussagen zur Zugfestigkeit, zum Biegemodul und zur Harzkompatibilität, können auf Anfrage für qualifizierte Kunden bereitgestellt werden.
Jiaxing Jiete
Schätzung: 2010 · Haining, Zhejiang · Glasfasergewebe
Hersteller von Glasfasergewebe
Klarheit, Stärke,
und Beschichtung – eingewebt.

Seit 2010 weben und beschichten wir Glasfasergewebe nach Maß für Kunden, die sowohl physikalische Eigenschaften als auch ein langlebiges Finish benötigen.

undurchsichtigbeschichtetGrundgewebedurchscheinend
Lichtdurchlässigkeit in unserem gesamten Stoff- und Membransortiment
Über die Mühle
Industriepark Zhijiang

Jiaxing Jiete Neues Material Co., Ltd. ist ein professioneller Hersteller von Glasfasergewebe, der 2010 gegründet wurde und seinen Sitz im Zhijiang Industrial Park, Stadt Haining, Provinz Zhejiang hat – gut vernetzt für den weltweiten Versand.

We are China Satingewebtes Glasfasergewebe Manufacturers and Custom Satingewebtes Glasfasergewebe Suppliers. We weave fiberglass fabric and develop custom products to specification, running Karl Mayer warping-slashing lines, air-jet looms, Dornier rapier looms, and multiple coating lines under one roof.

Jiete-Fiberglas-Web- und Beschichtungsanlage
Fabrikboden
150.000 m²
Fabrikbodenfläche
200+
Leute im Personal
200
Teile der Produktionsausrüstung
Produktportfolio
9 Materiallinien
Standard- und hochfeste Gewebe, hitzebeständiges Grundgewebe.
Typ E · Grundgewebe
Außergewöhnliche Zugfestigkeit und Schlagfestigkeit.
Aramid · hohe Zähigkeit
Feine, gleichmäßige Maschen für landwirtschaftliche und architektonische Abschirmungen.
Mesh · Siebqualität
Entwickelt für extreme oder nicht standardmäßige Betriebsbedingungen.
Maßgeschneidert · konstruiert
Hohe Lichtdurchlässigkeit, selbstreinigende Oberfläche, weitspanniger Zugeinsatz.
PTFE · Zugfestigkeit
Antihaftbeschichtet, chemikalienbeständig über einen weiten Temperaturbereich.
-70°C to +260°C
Flexibel, wasserdicht, mit starker Hochtemperaturisolierung.
Silikon · flexibel
Langlebig, flammhemmend und wetterfest für den Außenbereich.
PVC · flammhemmend
PU-, Acryl- und andere kundenspezifische Beschichtungen sind auf Anfrage erhältlich.
PU / Acryl · kundenspezifisch
Gebaut nach Ihrer Zeichnung, nicht nach unserem Katalog

Senden Sie uns eine Anforderung außerhalb des Standardbereichs und unser F&E-Team entwirft das Gewebe, die Oberfläche und die Beschichtung entsprechend – vom ersten Muster bis zur Produktionsmenge.

Seit 2010, auf der Grundlage sorgfältiger Verwaltung und stetiger Reinvestition, Jiete hat sich eine Position im weltweiten Handel mit Glasfasergewebe aufgebaut und langjährige Partnerschaften aufgebaut. Wir würden uns freuen, Sie in der Mühle begrüßen zu dürfen.

Empfohlen LINKS