

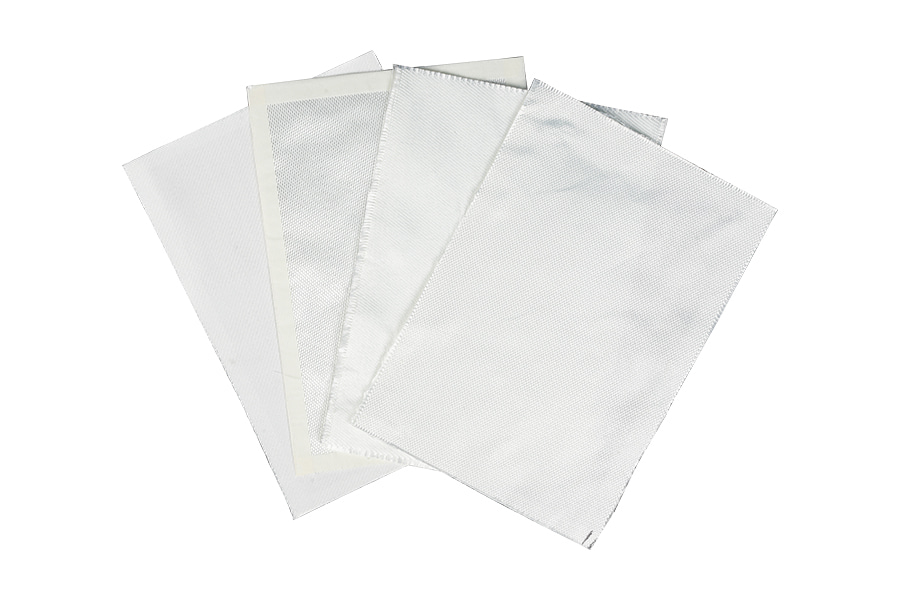
Twill-Gewebe aus Glasfaser
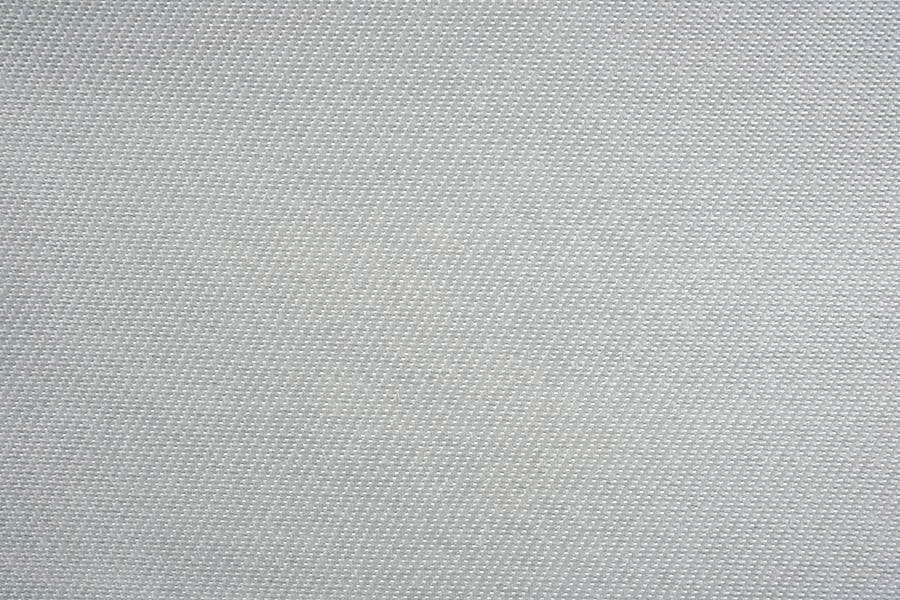
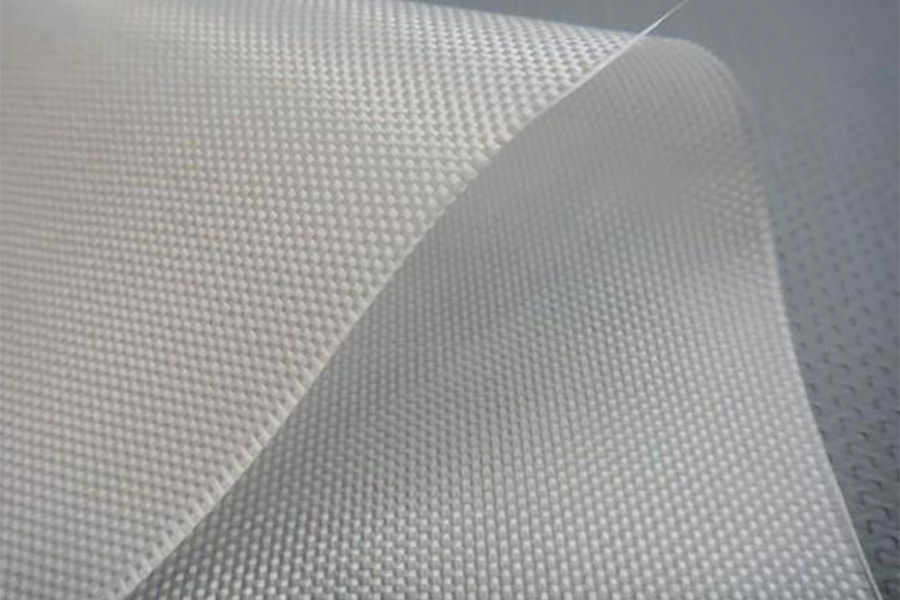
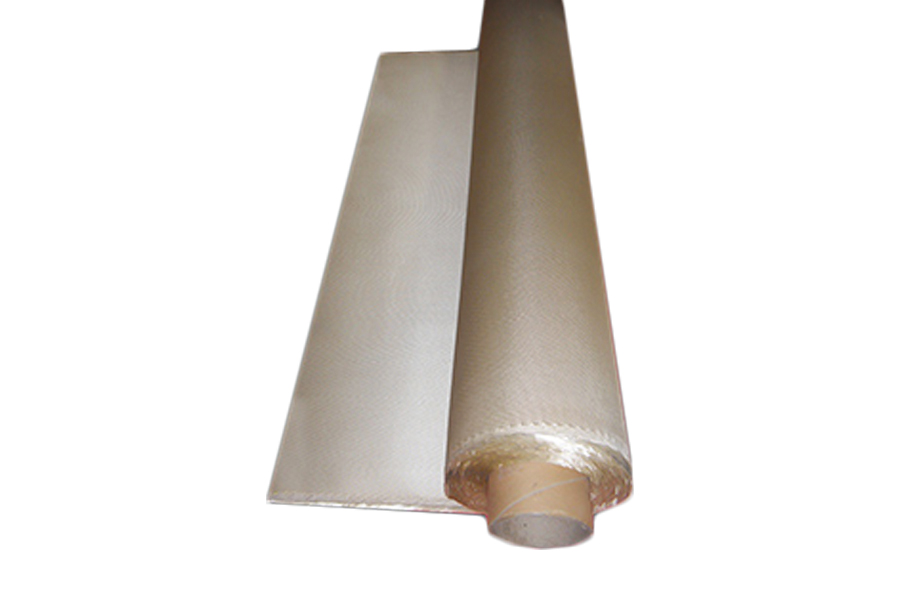
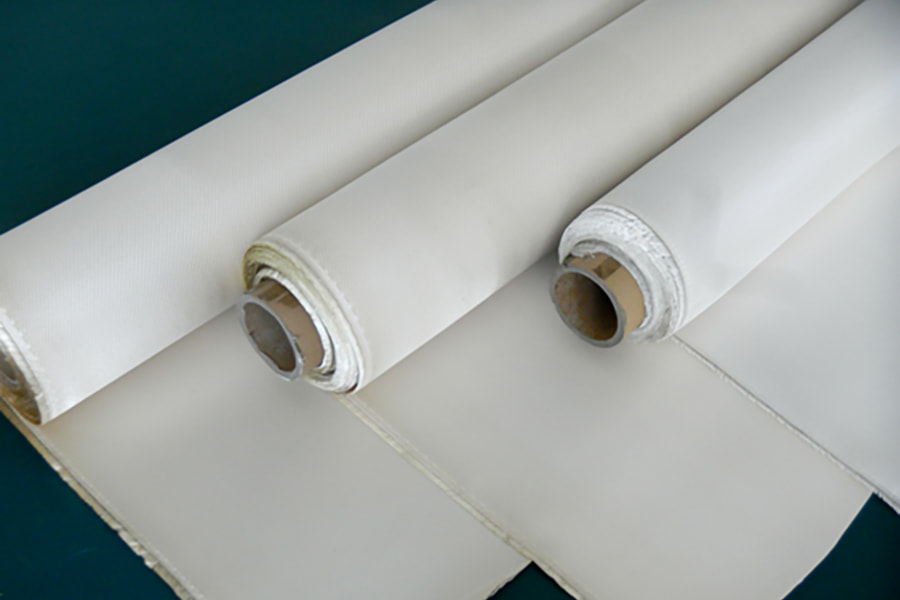
Glasfasergewebe mit Köperbindung wird mit einem diagonalen Verflechtungsmuster hergestellt, bei dem Kettgarne in abgestufter Reihenfolge über ein oder mehrere Füllgarne verlaufen, wodurch ein Gewebe mit einer charakteristischen diagonalen Rippe entsteht. Im Vergleich zur Leinwandbindung weist die Twill-Struktur weniger Verflechtungspunkte pro Flächeneinheit auf, was die Kräuselung reduziert und die Drapierbarkeit bei gleichzeitig guter Dimensionsstabilität verbessert. Der Stoff ist aus kontinuierlichen E-Glasfilamenten gewebt und wird in 2×2- und 4×4-Twill-Konfigurationen mit Flächengewichten von 200 g/m² bis 600 g/m² und Dicken von 0,20 mm bis 0,65 mm geliefert. Die Zugfestigkeit liegt je nach Konstruktion und Harzsystem zwischen 300 MPa und 400 MPa. Glasfasergewebe in Köperbindung ist mit Epoxid-, Polyester-, Vinylester- und Phenolharzen kompatibel und wird in Rollenbreiten von 1000 mm bis 1500 mm und Rollenlängen von 30 m bis 100 m geliefert.
Drapiervorteil
Weniger Verflechtungspunkte pro Flächeneinheit reduzieren die Biegesteifigkeit, sodass sich der Stoff bei gleichem Gewicht an zusammengesetzte Kurven und engere Radien anpassen kann als bei Leinwandbindung. Dies reduziert den Bedarf an Abnähern oder Reliefschnitten in komplexen Formgeometrien.
Crimp-Reduzierung
Die abgestufte Verflechtung verringert den Kräuselwinkel im Vergleich zur Leinwandbindung und verbessert so die Fasergeradheit und die mechanische Übersetzung. Laminate erreichen bei gleichem Faservolumen höhere Zug- und Biegewerte.
Oberflächenstruktur
Das diagonale Rippenmuster erzeugt ein moderates Oberflächenprofil. Der Durchdruck ist geringer als bei Leinwandbindung, aber höher als bei Satinbindung, wodurch sich Twill für Allzwecklaminate eignet, bei denen die Anforderungen an die Oberflächenbeschaffenheit mäßig sind.
Umgang mit Gleichgewicht
Die Köperbindung behält beim Zuschneiden und Auflegen ihre Form besser als Satin und bietet gleichzeitig eine bessere Anschmiegsamkeit als die Leinwandbindung. Dieses Gleichgewicht reduziert Handhabungsfehler und vereinfacht die Lagenplatzierung in Produktionsumgebungen.
Lieferspezifikation
Qualifizierte Anwendungssegmente
Produktionshinweise
Häufig gestellte Fragen zu Beschaffung und Technik
Die Köperbindung bietet eine geringere Kräuselung und eine bessere Drapierbarkeit als die Leinwandbindung, was die mechanische Übersetzung und Anpassungsfähigkeit an komplexe Formen verbessert. Die Leinwandbindung bietet eine höhere Dimensionsstabilität und eine geringere Porosität und eignet sich daher vorzugsweise für Flachbildschirme und Anwendungen, bei denen Webverzerrungen minimiert werden müssen. Die Köperbindung wird im Allgemeinen dann gewählt, wenn die Teilegeometrie Anpassungsfähigkeit erfordert oder wenn eine verbesserte mechanische Leistung bei gleichem Gewicht erforderlich ist.
Beim 2×2-Köper verläuft jeder Kettfaden über zwei Schussgarne und unter zwei, wodurch ein moderates diagonales Muster entsteht. Bei 4×4-Köper verläuft jeder Kettfaden über vier Schussgarne und unter vier, wodurch eine längere Flottung und eine ausgeprägtere diagonale Rippe entsteht. Längere Flottungen reduzieren die Kräuselung weiter und verbessern die Drapierbarkeit, erhöhen aber auch die Anfälligkeit für Garnzug und Hängenbleiben an der Oberfläche. 2×2-Twill ist die gebräuchlichere Konfiguration für allgemeine Verbundwerkstoffarbeiten.
Die Standard-Mindestbestellmenge beträgt 300 kg pro Breite und Webkonfiguration. Lagerbreiten von 1000 mm und 1270 mm in 2×2-Köperbindung werden innerhalb von 5 bis 10 Werktagen ab Lager lieferbar. Benutzerdefinierte Breiten, 4×4-Konfigurationen und alternative Größensysteme erfordern je nach Auftragsvolumen in der Regel 3 bis 5 Wochen.
Ja. Die Köperbindung bietet eine gute Durchlässigkeit für die Vakuuminfusion, wobei die Fließeigenschaften des Harzes zwischen denen der Leinwandbindung und der Satinbindung liegen. Verwenden Sie eine Harzviskosität von 150 bis 300 cP bei 25 °C, tragen Sie ein Fließmedium auf die Oberseite auf und überprüfen Sie die Füllzeit an Probeplatten vor der Produktion. Bei dicken Laminaten alle zwei bis drei Lagen etwas auflockern, um eine gleichmäßige Verdichtung zu gewährleisten.
Jeder Lieferung liegt ein Analysezertifikat bei, das Flächengewicht, Dicke, Webkonfiguration, Schlichtesystem und Rollenlänge abdeckt. Zur Rückverfolgbarkeit werden Chargennummern erfasst. Zusätzliche Testdaten, einschließlich Aussagen zur Zugfestigkeit, zum Biegemodul und zur Harzkompatibilität, können auf Anfrage für qualifizierte Kunden bereitgestellt werden.